发布单位:淄博福世蓝®高分子复合材料技术有限公司(山东淄博)
核心要点:空气冷却器(空冷器)是石油化工、火力发电、冶金等领域广泛应用的换热设备,其管板及管束焊缝位置因介质腐蚀、冲刷、结垢清洗等因素极易发生腐蚀渗漏,长期未能妥善解决,是行业性难题。采用福世蓝高分子复合材料进行现场防腐治理:先以 2211F 金属修复材料填补腐蚀坑洞与焊缝缺陷,再涂覆 418 镜面高聚物陶瓷复合材料防腐涂层(厚度不低于 0.4mm),常温固化约 24 小时,即可实现免大规模拆解的长效防腐防护。
关键词:空冷器、管板防腐、管束腐蚀、高分子复合材料、福世蓝、腐蚀治理、现场涂层修复
一、空冷器设备简介
1. 基本结构与工作原理
空冷器主要由管束、支架和风机三大部分组成。管束包括传热管、管箱、侧梁和横梁等,可按卧式、立式和斜顶式(人字式)三种基本形式布置。其工作原理为:管内的热流体通过管壁和翅片与管外空气进行换热,空气通常由轴流式通风机供给。由于空气侧的传热分系数较小,常在管外加装翅片以增加传热面积和流体湍动、减小热阻。
空冷器管板及管束的材料一般以碳钢、不锈钢和铜为主,管板与列管的连接方式一般为焊接、胀接及胀焊结合的方式。
2. 分类与应用
· 按使用场合:分为电厂空冷器和石化空冷器;
· 按冷却方式:分为干式、湿式以及干-湿联合式空冷器。
在热电厂中,空冷器是汽机专用核心换热设备,以环境空气为冷却介质,将汽轮机做功后的排汽冷凝为液态水,完成热力循环,主要分为直接空冷系统和间接空冷系统两种形式。在石化行业中,空冷器用于实现反应介质的降温或冷凝,其稳定运行对整个生产装置的顺利开展具有重要意义。
二、空冷器腐蚀原因分析
1. 制造与焊接缺陷
空冷器管板与列管焊接过程中,焊缝形状存在不同程度的缺陷,如凹陷、气孔、夹渣等,焊缝应力分布也不均匀,这些原生缺陷为腐蚀埋下隐患。在焊接热影响区,材料组织结构发生变化、耐腐蚀性能下降,成为腐蚀的薄弱环节。此外,设备本身可能存在的铸造沙眼等缺陷,也会加速腐蚀进程。
2. 冲刷腐蚀
管束在运行过程中,流体冲刷是导致腐蚀的重要因素。复杂的流场分布是导致空冷器管束冲刷腐蚀泄漏的主因:管箱内部旋涡的存在使得管束内流体的速度、流体与壁面的冲击角度以及气液两相分布情况各异,导致管束泄漏分布不均。气液两相冲刷腐蚀是导致管束泄漏的根本原因之一,基管与管板焊接处是很容易产生冲刷腐蚀的部位。
3. 清洗造成的腐蚀
设备运行过程中管板部分结垢严重,企业通常采用高压水清洗或传统化学酸洗的方式除垢。然而每次清洗后极易造成管板焊缝位置腐蚀:高压水冲洗会对焊缝表面造成物理损伤,化学酸洗则会进一步侵蚀已受损的金属表面,加速腐蚀进程。
4. 电化学腐蚀
水中离子及电化学腐蚀也是重要原因。在冷却介质(水或湿空气)存在的条件下,不同金属之间或同一金属不同部位之间因电位差异形成原电池,产生电化学腐蚀。特别是管板与管束连接处,由于焊接造成的组织不均匀性和残余应力,更容易成为电化学腐蚀的阳极区域,加速局部腐蚀。
三、福世蓝防腐工艺的优势
1. 防腐机理
· 分子级粘接:利用高分子渗透形成分子之间的作用力,与修复部件形成范德华力和氢键链接,确保优异的粘接性能;
· 物理屏蔽:在被保护基体上形成固化形态的保护涂层,使基体金属与腐蚀介质隔开,免受腐蚀锈蚀;
· 抗渗透性能:涂层具有优异的抗渗透性能,能有效阻止腐蚀性介质分子穿透涂层到达基体表面;
· 化学稳定性:涂层对各类腐蚀介质具有良好的化学稳定性,不易被腐蚀介质溶解或破坏;
· 力学适配性:材料特殊的分子结构赋予涂层一定的弹性,能适应交替变形和温度变化,确保热循环工况下涂层不开裂、不脱落。
2. 与传统修复工艺的对比优势
· 原位免拆修复:可在线进行修复作业,无需拆卸设备管束,大幅缩短检修工期;
· 施工简便、周期短:采用常温固化工艺,现场操作简便;
· 成本低廉:削减吊装、外运、施工等综合成本;
· 安全性能高:无需动火作业,避免焊接修补在易燃易爆环境中的安全风险;
· 修复效果好、寿命长:可在基体表面形成致密、连续的保护涂层,从根本上隔离腐蚀介质;
· 适用性广:福世蓝防腐材料适配高温、强腐蚀浸泡工况,针对性解决工业强化学腐蚀、高温工况下的设备破损问题,适配各类常规涂料无法稳定作业的严苛环境。
四、福世蓝空冷器防腐治理施工步骤
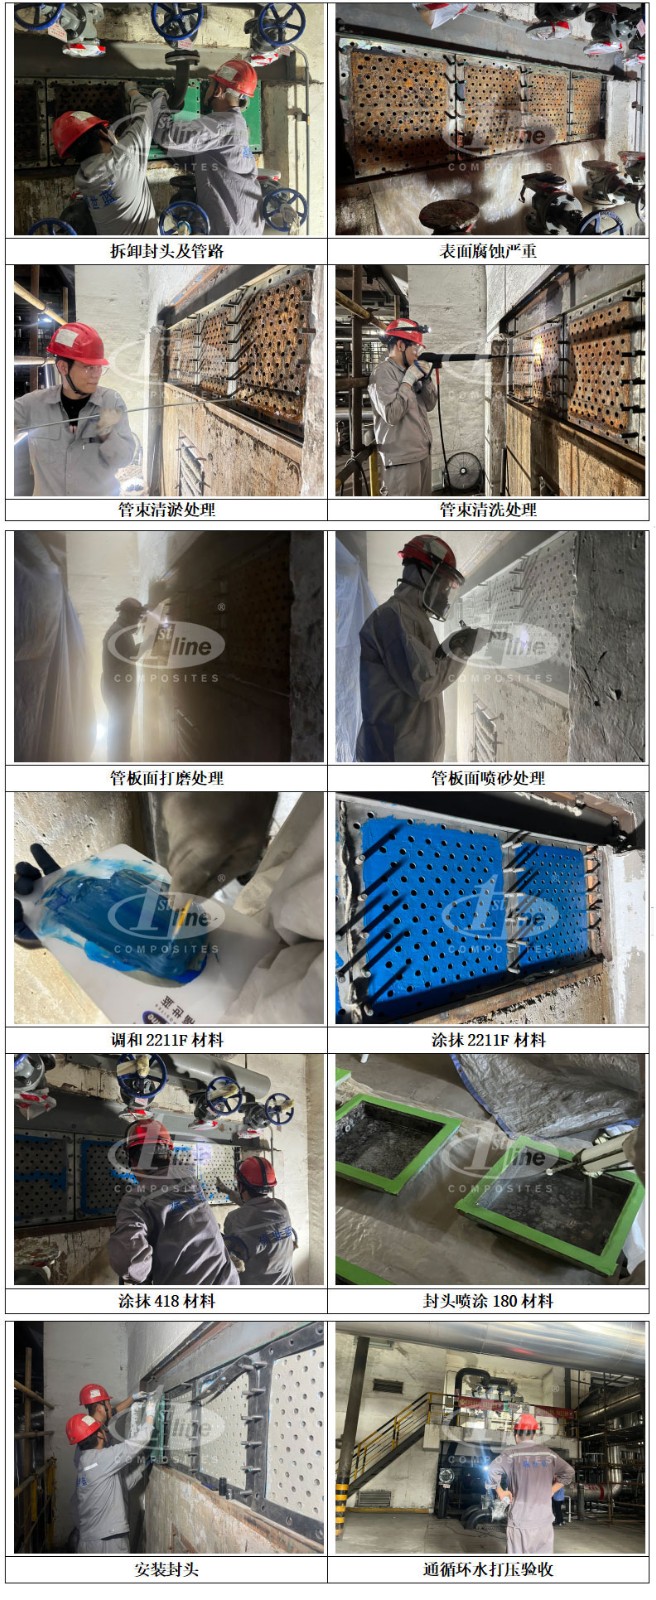
福世蓝空冷器防腐治理采用标准化现场施工工艺,主要涉及福世蓝 2211F 金属修复材料和 128L(或 418)防腐涂层材料的分层施工。
步骤 1:施工准备
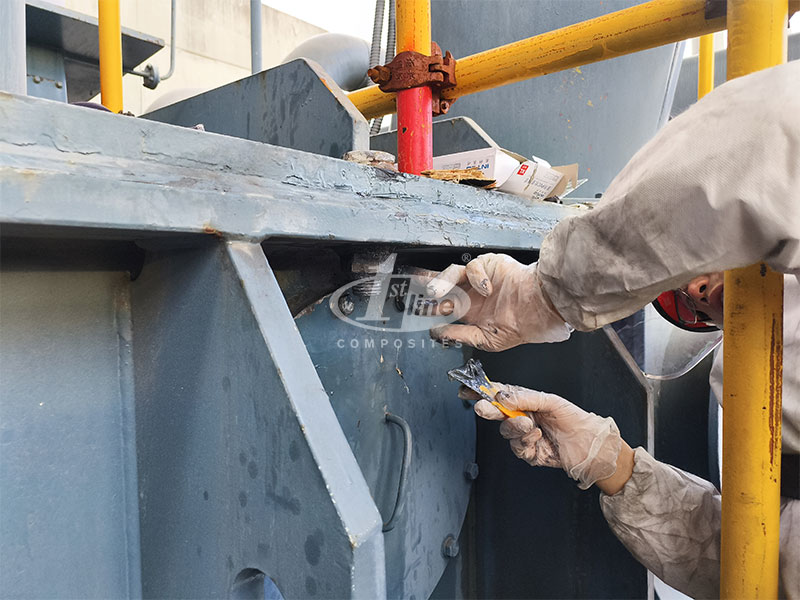
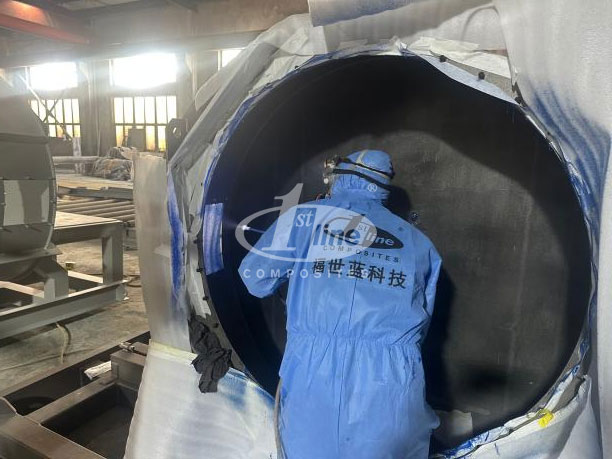
进场落实安全隔离工作,对作业区域进行围挡和警示;关闭与空冷器相连的相关管路阀门,排空设备内残余介质;拆卸空冷器封头,清理附属构件,留出足够的可操作空间;清理设备表面积垢和杂质。
步骤 2:打压试漏与缺陷检测
对管板进行打压试漏,查看管板管口结合处是否存在漏点,对漏点位置做好标记,作为后续重点修复部位;同时检查管板表面坑洞、腐蚀凹坑等缺陷位置。
步骤 3:表面预处理
对待保护部件进行干燥处理,确保表面干燥、无水迹;使用喷砂机对管板表面进行喷砂处理,达到 Sa2.5 标准(彻底清除锈蚀、氧化层和污染物,同时增加表面粗糙度、提高涂层附着力);用无水无杂质的压缩空气吹净表面灰尘,立即用丙酮或无水乙醇(浓度 99.7%)清洗;处理后喷涂预处理剂,晾干,避免再次生成氧化层。
步骤 4:缺陷填补(2211F 材料施工)
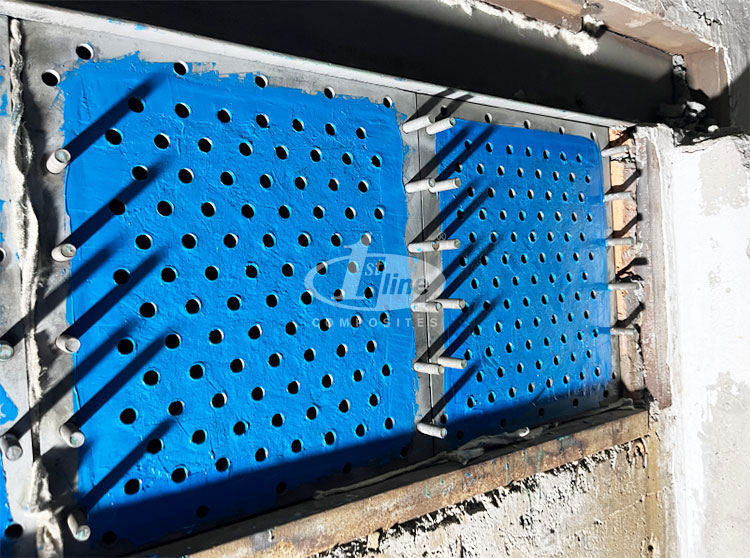
严格按照比例(2:1)调和福世蓝 2211F 金属修复材料,搅拌均匀直至无色差;将材料涂抹在管板表面腐蚀坑洞、焊缝缺陷及漏点位置进行填补修复,确保材料充分填充缺陷部位并与基体紧密贴合;让材料初步固化(常温固化特性,便于现场施工)。福世蓝 2211F 是一种基于纳米材料、金属粉末与高性能环氧复合技术的高分子复合功能材料,具有良好的抗高温、抗化学腐蚀性能。
步骤 5:防腐涂层施工(418 材料施工)
严格按照比例调和福世蓝 418 镜面高聚物陶瓷复合材料,搅拌均匀直至无色差;用刮板、毛刷等工具将材料均匀涂抹在管板表面,保证涂层厚度不低于 0.4mm;施工中需注意涂覆表面无漏涂、流挂、针孔、气泡,尤其注意管板与管子的接合处,以达到密封防漏的目的。福世蓝 418 是一种无溶剂高性能 3.6 酚醛环氧和优异防腐性能的固化剂形成的高交联度复合涂层。
步骤 6:材料固化
材料施工完成后进行固化养护。常温(24℃)条件下固化时间约 24 小时,温度每提高 11℃,固化时间缩短一半。固化期间应避免修复部位承受撞击及敲击。
步骤 7:质量检测
使用测厚仪对涂层厚度进行检测,确保达到设计要求;对检测中发现的缺陷部位进行修补处理。
步骤 8:回装与验收
材料达到固化要求并通过质量检测后,进行封头回装;开展专项质量检测(含通循环水打压验收),核验各项指标达标后完成交付。
五、工程应用效果
Partner
Partner

全国统一服务热线:400-698-6866
福世蓝办公总机:0533-8170333
节假日值班电话:15725756986
邮箱:xinxibu@fslkj.cn
Copyright © 淄博福世蓝高分子复合材料技术有限公司 鲁ICP备11022181号-1